높이 샘플링 검사를 전수 검사로, 기준면·택트 타임·임계값부터 설계한다
높이 검사를 인라인으로 전환할 때 걸림돌이 되는 것은 센서 선정이 아닙니다. 기준면을 잡는 방법·택트 타임·임계값을 어떻게 결정할 것인가입니다. 설계의 핵심 포인트를 정리합니다.
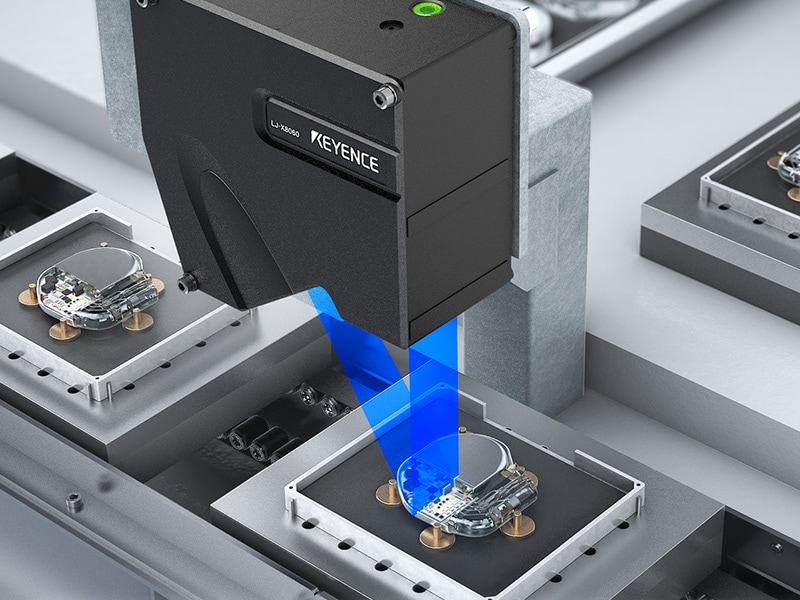
오프라인 샘플링 검사로는 해결되지 않는 3가지 문제
측정기의 성능이 아니라 측정 횟수와 기록이 남는 방식이 문제가 됩니다.
샘플링 검사로는 돌발적인 높이 이상을 놓친다
공구 마모나 부품 로트 교체로 인해 발생하는 높이 편차는 짧은 구간에서만 돌발적으로 발생합니다. 수십 분에 1회 실시하는 샘플링 검사로는 해당 구간을 빠져나가 후공정으로 흘러갑니다. 이상이 발견되었을 때도 이전 측정 시점까지 거슬러 올라가 전수 재검사를 하거나 일괄 폐기해야 하는 상황이 됩니다. 전수 검사를 실시하면 불량 개체만 배출할 수 있어 재작업 범위를 최소한으로 줄일 수 있습니다.
기준면을 결정하지 않으면 수치를 비교할 수 없다
높이는 절대값이 아니라 어디를 기준으로 한 차이인가에 따라 의미가 달라집니다. 정반에 올려놓고 측정하는 3차원 측정기와 반송 중인 대상 물체를 라인에서 측정하는 경우는 애초에 기준이 다릅니다. 대상 물체 자체가 기울어져 있으면 동일한 위치를 측정해도 값이 달라집니다. 인라인화에서는 ‘주변 면에서 기준 평면을 만든다’, ‘대향 헤드의 상대 높이로 본다’와 같이 무엇을 기준면으로 할 것인지에 대한 설계가 먼저 필요합니다.
임계값이 없으면 측정할 수 있어도 판정할 수 없다
몇 µm의 단차부터 NG로 할지 결정되어 있지 않으면 수치가 나와도 운용이 원활하지 않습니다. 임계값은 후공정에서의 간섭이나 기능에 미치는 영향으로부터 역산하고, 양품 로트의 분포를 실측하여 현황을 파악한 후에 설정합니다. 이 단계를 거치지 않으면 과검출로 라인이 멈추거나, 미검출로 기존과 다를 바 없게 됩니다. 설비 도입과 세트로 설계해야 하는 항목입니다.
인라인 전수화를 설계하는 4단계
센서를 선택하기 전에 기준·택트 타임·환경·판정을 결정합니다.
- 1 기준면 결정하기 – STEP①. 대상 물체 주변의 평탄한 면을 기준 평면으로 설정할지, 대향 헤드의 상대 높이로 볼지를 결정합니다. 기준이 결정되면 대상 물체의 기울기 영향을 억제할 수 있습니다.
- 2 택트 타임에 맞추기 – STEP②. 반송을 멈추지 않고 측정할 수 있는지 확인합니다. 위치 결정을 필요로 하지 않는 방식으로 반송하면서 단면을 취득할 수 있다면, 기존의 택트 타임을 변경하지 않고 전수화할 수 있습니다.
- 3 환경 변동 고려하기 – STEP③. 장시간 연속 운전 시에는 주위 온도의 변화가 측정값의 변동으로 나타납니다. 기준면과의 상대값으로 보는 구성으로 하면 환경 변동의 영향을 받기 어려워집니다.
- 4 임계값을 결정하고 기록하기 – STEP④. 양품 로트의 분포를 실측하여 임계값을 설정하고, 판정 출력으로 NG품을 배출하는 흐름까지 설계합니다. 측정값을 저장하면 공정 능력 파악 및 경향 관리에 그대로 사용할 수 있습니다.
높이·단차 검사 수단을 전수화 관점에서 비교
측정 정밀도가 아니라 전수로 측정할 수 있는지, 기준이 안정적인지에 따라 나열합니다.
| 관점 | LJ-X8000 시리즈(3D 단면 프로파일) | 점 측정 방식의 변위 센서 | 접촉식 하이트 게이지 | 3차원 측정기(오프라인) |
|---|---|---|---|---|
측정 빈도 |
LJ-X8000 시리즈(3D 단면 프로파일)
◎ 전수·연속
|
점 측정 방식의 변위 센서
◎ 전수·연속
|
접촉식 하이트 게이지
× 샘플링
|
3차원 측정기(오프라인)
× 샘플링
|
기준면 설정 방법 |
LJ-X8000 시리즈(3D 단면 프로파일)
◎ 주위의 면을 기준 평면으로 설정할 수 있음
|
점 측정 방식의 변위 센서
△ 기준점을 별도로 잡아야 함
|
접촉식 하이트 게이지
△ 정반에 올려놓는 것을 전제로 함
|
3차원 측정기(오프라인)
◎ 좌표계를 정의할 수 있음
|
대상 물체의 기울기에 대한 대응력 |
LJ-X8000 시리즈(3D 단면 프로파일)
◎ 위치 보정 기능으로 자동 보정
|
점 측정 방식의 변위 센서
× 기울어지면 수치가 변함
|
접촉식 하이트 게이지
△ 올려놓는 방법에 의존
|
3차원 측정기(오프라인)
○ 보정할 수 있음
|
복수 포인트 동시 취득 |
LJ-X8000 시리즈(3D 단면 프로파일)
◎ 단면을 한 번에 취득
|
점 측정 방식의 변위 센서
△ 포인트 수만큼의 대수가 필요
|
접촉식 하이트 게이지
× 1포인트씩
|
3차원 측정기(오프라인)
○ 측정할 수 있으나 시간이 걸림
|
단차·평탄도 |
LJ-X8000 시리즈(3D 단면 프로파일)
◎ 면으로 포착하여 기준 평면에서 산출
|
점 측정 방식의 변위 센서
△ 점의 집합이 됨
|
접촉식 하이트 게이지
△ 측정점이 제한됨
|
3차원 측정기(오프라인)
○ 측정할 수 있으나 오프라인
|
택트에 미치는 영향 |
LJ-X8000 시리즈(3D 단면 프로파일)
◎ 반송을 멈추지 않음
|
점 측정 방식의 변위 센서
◎ 멈추지 않음
|
접촉식 하이트 게이지
× 정지와 준비 작업이 필요함
|
3차원 측정기(오프라인)
× 라인에서 제외함
|
온도 드리프트에 대한 내성 |
LJ-X8000 시리즈(3D 단면 프로파일)
◎ 상대 높이로 보면 영향이 적음
|
점 측정 방식의 변위 센서
△ 절대값으로는 영향을 받음
|
접촉식 하이트 게이지
○ 영향이 적음
|
3차원 측정기(오프라인)
○ 항온실이 전제임
|
판정 근거 기록 |
LJ-X8000 시리즈(3D 단면 프로파일)
◎ 측정값·화상을 저장하여 출력
|
점 측정 방식의 변위 센서
○ 측정값 출력은 가능
|
접촉식 하이트 게이지
× 수기 기록에 의존
|
3차원 측정기(오프라인)
○ 기록은 남지만 건수가 제한됨
|
전수화에 효과적인 것은 기준면과 위치 보정
인라인화가 잘 되지 않는 원인의 대부분은 센서의 분해능이 아니라 기준의 불안정함에 있습니다. LJ-X8000 시리즈는 대상 물체 주변의 평탄한 면을 최소제곱법으로 평면에 피팅하여 기준 평면으로 설정할 수 있으며, 이 기준 평면으로부터의 상대 높이로 평가할 수 있습니다. 이와 함께 에어리어 프로파일 계측 기능이 대상 물체의 위치 어긋남이나 기울기를 자동으로 보정합니다. 단면을 한 번에 취득하므로 여러 지점을 동시에 볼 수 있어 반송을 멈추지 않고 전수를 측정할 수 있습니다. 임계값은 µm 단위로 설정할 수 있으며 판정과 기록까지 동일한 구성으로 연결됩니다.
높이·단차의 인라인 전수 검사에 대응하는 상품
단면 형상을 한 번에 취득하여 기준면으로부터의 상대 높이로 판정할 수 있는 인라인 프로파일 측정기입니다.
오프라인 샘플링 검사에서 인라인 전수 검사로의 대체에 대응 - LJ-X8000 시리즈
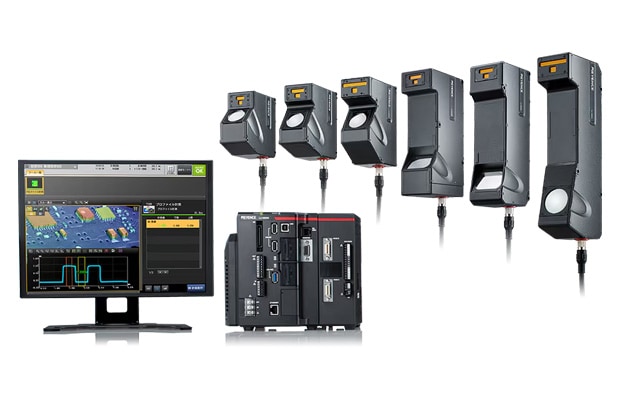
초고해상도 인라인 프로파일 측정기
3200 point/profile의 초고해상도 측정으로 단면 형상을 세부까지 표현하고 높이·단차·폭·각도와 같은 지표를 수치화합니다. 라인 형태의 레이저를 조사하는 것만으로 단면을 한 번에 취득할 수 있으므로 여러 지점의 높이를 1회의 촬영으로 동시에 측정할 수 있습니다. 취득한 높이 데이터에서는 대상 물체 주변의 평탄한 면을 최소제곱법으로 평면에 피팅하여 기준 평면으로 설정할 수 있습니다. 그 기준 평면으로부터의 상대 높이로 평가하면 대상 물체가 놓인 상태나 주위 온도의 변화에 영향을 덜 받는 구성으로 만들 수 있습니다.
높이 화상은 표면의 인쇄나 무늬, 색상의 영향을 거의 받지 않기 때문에 외관에 편차가 있어도 동일한 기준으로 판정을 계속할 수 있습니다. 광택 금속에서 발생하는 다중 반사·난반사에는 미광 억제 기능이 작동합니다. 에어리어 프로파일 계측 기능 덕분에 위치 결정이 필요 없으며, 자동 대상 물체 감지 기능과 조합하면 인라인에서의 전수 측정·검사를 실현합니다. 단차·폭·단면적·각도 등 약 30종의 프로파일 계측 툴 중에서 선택하는 것만으로 검사를 설정할 수 있으며, 판정 출력에 의한 NG품 배출, FTP 서버 기능을 사용한 측정값·화상 저장에도 대응합니다.
LJ-X8000 시리즈의 상세 자료를 입수하기
센서 헤드 사양·계측 툴·시스템 구성을 정리한 카탈로그를 무료로 다운로드할 수 있습니다.
샘플링 검사에서 전수 검사로 전환한 활용 사례
기존에는 샘플링 검사였던 검사를 높이 데이터로 인라인 전수 검사로 대체하고 있습니다.
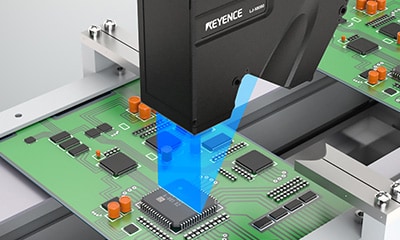
기판 실장 부품의 높이 검사
기판에 실장한 부품의 높이를 검사합니다. 주변 기판면을 기준으로 삼을 수 있어 대상 물체가 놓인 상태에 영향을 받지 않고 상대 높이로 판정할 수 있습니다.
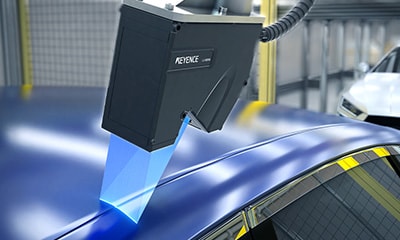
차량 조립 시의 틈새·단차 측정
조립부의 틈새와 단차를 동시에 측정합니다. 고저 차가 큰 대상 물체도 안정적으로 촬상할 수 있어 단차 관리를 인라인으로 수행할 수 있습니다.
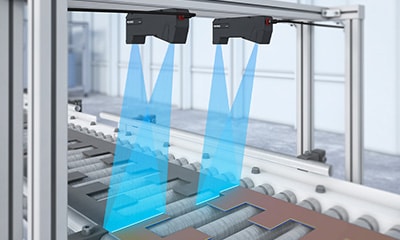
프레스 후의 눌림·균열 검사
기존에는 찌그러짐이나 균열 유무를 중량 편차로 간접적으로 판단하던 공정을 높이 화상을 통한 전수 형상 검사로 대체한 사례입니다. 전수화의 효과를 쉽게 알 수 있는 사례입니다.
높이·단차의 인라인 전수 검사에 관한 자주 묻는 질문
Q 오프라인 검사를 인라인으로 전환할 때 가장 먼저 결정해야 할 것은 무엇입니까?
A
기준면입니다. 높이는 기준과의 차이로만 의미를 가집니다. 대상 물체 주변의 평탄한 면을 기준 평면으로 설정할 것인지, 대향 헤드의 상대 높이로 볼 것인지를 먼저 결정하면 이후의 설계가 확정됩니다.
Q 대상 물체가 기울어져 있어도 같은 값이 됩니까?
A
됩니다. 에어리어 프로파일 계측 기능이 위치 어긋남이나 기울기를 인식하여 자동 보정합니다. 또한, 주변의 평탄한 면을 최소제곱법으로 피팅한 기준 평면에 대한 상대 높이로 평가하면, 놓인 상태의 영향을 거의 받지 않고 판정할 수 있습니다.
Q 장시간 운전하면 측정값이 어긋나지 않습니까?
A
주위 온도의 변화는 측정값의 변동으로 나타납니다. 절대값이 아니라 기준면과의 상대 높이로 판정하는 구성으로 해 두면, 환경 변동의 영향을 받기 어려워집니다.
Q 여러 지점의 높이를 한 번에 측정할 수 있습니까?
A
측정할 수 있습니다. 라인 형상의 레이저로 단면을 한 번에 취득하기 때문에 시야 내의 여러 지점을 1회의 촬상으로 동시에 측정할 수 있습니다. 점 측정 센서를 나열할 필요가 없습니다.
Q 임계값은 어떻게 결정하면 됩니까?
A
후공정에서의 간섭이나 기능에 미치는 영향으로부터 필요한 수준을 역산한 후, 양품 로트의 분포를 실측하여 현황을 파악합니다. 불량품과 차이가 나는 수준으로 설정하면 과검출과 미검출을 모두 억제할 수 있습니다.
Q 기준 평면은 어떻게 만듭니까?
A
대상 물체 주변의 평탄한 면을 범위로 지정하면, 해당 범위의 높이 데이터를 최소제곱법으로 평면에 피팅하여 기준 평면으로 설정할 수 있습니다. 표준 기능으로 사용할 수 있으므로 추가 소프트웨어를 준비할 필요가 없습니다. 이후에는 이 평면으로부터의 상대 높이로 판정하므로, 대상 물체가 놓인 상태나 주위 온도의 변화가 있어도 동일한 기준으로 평가할 수 있습니다.
Q 측정값을 공정 관리에 사용할 수 있습니까?
A
사용할 수 있습니다. 측정값과 이미지를 FTP 서버 기능으로 저장할 수 있어, 공정 능력 파악이나 경향 관리에 그대로 사용할 수 있습니다. 판정 출력으로 NG품을 배출하면서 기록을 남길 수 있습니다.
Q 높이 검사, 샘플링에서 전수로 전환하지 않겠습니까?
A
대상 물체와 현재의 검사 방법을 알려주시면 기준면과 택트 타임을 포함한 구성을 제안해 드립니다. 카탈로그 또는 문의 양식을 통해 문의해 주십시오.